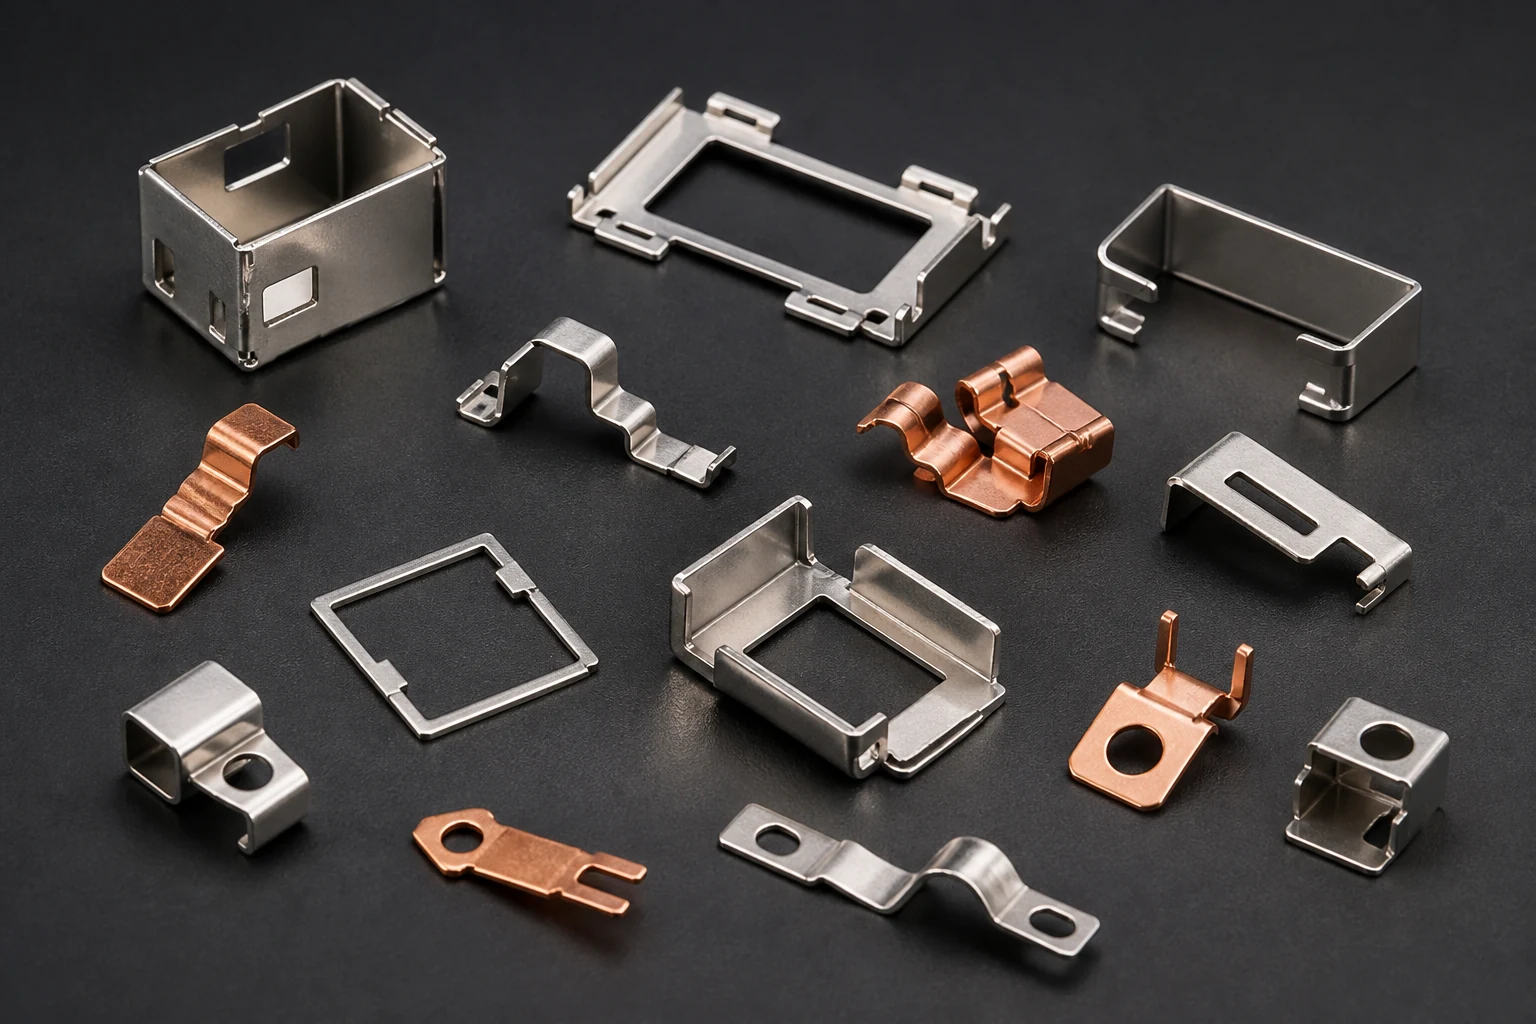
冲压端子的电镀验收至少要拆开看镀层附着力和厚度。ASTM B571-23 按成品用途选择定性附着力试验,并要求接收检查明确所用方法;ASTM B568 与 B487 分别提供 X 射线光谱法和截面显微法的厚度测量路径。测到厚度并不能证明镀层牢固。
先定义镀层经历过哪些制造步骤
记录基材和状态、预处理、镀层顺序、各层目标厚度、冲压与折弯先后、回流焊或后处理。对于预镀料带和零件成形后电镀的路线,验收位置和边缘覆盖条件可能不同,应在工艺图上标出功能面、切边与高应变区。
试片只有在材料、表面状态和镀覆流程代表零件时才有比较价值。ASTM B571-23 允许在尺寸形状不适合直接试验时使用双方认可的代表试片,并说明其处理流程应与所代表零件一致。
让附着力试验模拟后续使用
ASTM B571-23 将后续成形零件作为弯曲或拉深类试验的考虑对象,把将要焊接或受热的零件作为热处理类试验的考虑对象。标准中的方法各有适用限制,须依据基材、镀层、厚度和实际工序选定。
采购验收文件还要写清观察倍率、剥落或起泡的判读规则、取样位置和边界样件。定性方法在边缘结果上需要双方预先约定接受条件。
厚度方法按几何和测量目标选择
ASTM B568 的 X 射线光谱法可用于适用材料组合上的非破坏测量,测量体积、曲面和基材组合会影响结果。ASTM B487 通过截面显微观察测厚,能看到局部层次,但需要切割和制样。选择方法时同时规定校准、位置和报告单位。
平面见证片的平均值无法自动代表冲压锐边、孔壁或折弯内侧。对关键位置,应使用功能件或双方批准的同工艺样件确认覆盖情况,并在变更后判断旧报告是否仍适用。
- 把基材、各镀层、总厚度和关键测量区域分别写明
- 附着力按成形、焊接和热处理后的实际状态选择方法
- 报告试片代表性、抽样批次、观察条件和接收规则
用工艺变更触发重新评估
基材、前处理、镀槽、厚度、成形顺序和回流条件变化,都可能改变验证覆盖范围。保存首件截面、功能件和同批次记录,后续才能对照供应商的变更通知作出复验判断。
把本文用于项目评审
产品页用于确认结构类别;计算器仅用于早期估算。实际验收应以图纸、工况和项目测试为准。