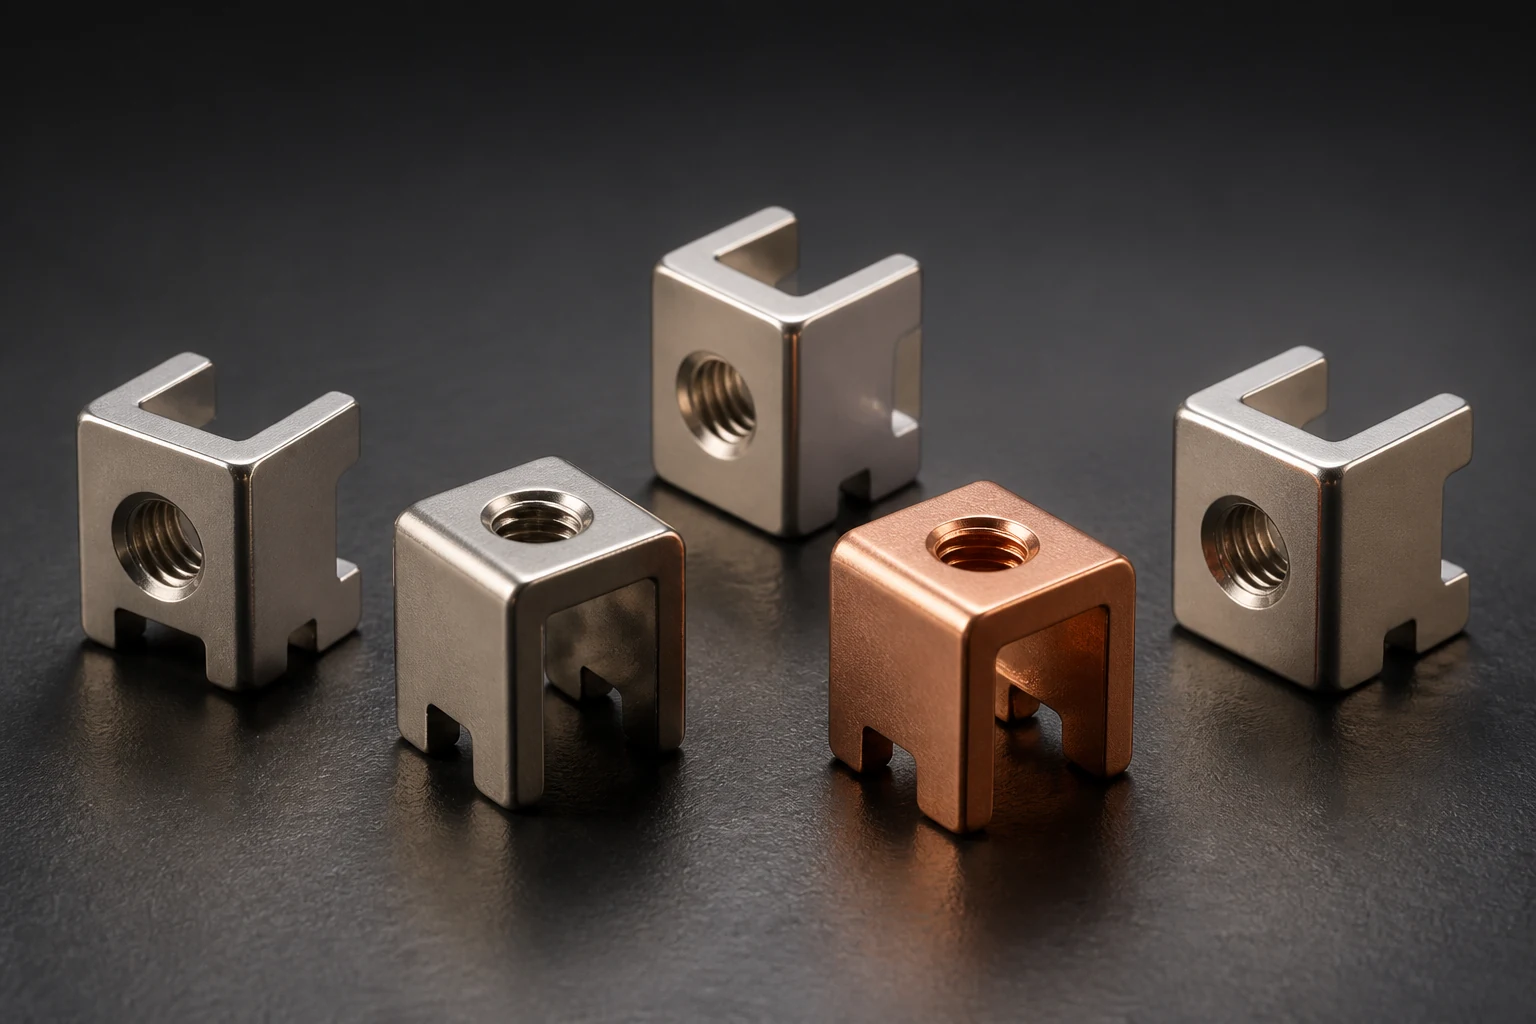
SMT 铜端子的镀锡验收要同时回答两个问题,交付状态能否可靠焊接,服役期间是否存在不可接受的锡须短路风险。NASA 的公开研究记录了多种镀层结构和失效现象,说明底镀层与表面处理需要作为完整工艺评价。焊得上锡,只能回答其中一个问题。
把镀层结构写完整
图纸至少应写清基材牌号、前处理、底镀层、表面层成分、厚度范围和测量区域。‘镀锡’两个字不能区分纯锡与锡合金,也不能说明是否存在镍底层。指定的可焊区域、配合接触区和冲切边缘,可能需要不同验收方法。
外观颜色不足以确认成分。采购验收宜结合材料声明、适用的成分分析和厚度测量;抽样点应包含功能面及几何边缘,并考虑测量方法对小尺寸和曲面的限制。
锡须与焊接性分别收集证据
锡须是从镀层生长出的导电结构,其危害取决于邻近导体距离、掉落迁移及系统故障后果。NASA 资料中的风险缓解措施存在适用条件,采用镍底层、哑光锡或涂覆,均不能直接写成‘完全消除锡须’。这些航天可靠性资料可用于识别风险,不能替代每个商业产品自己的材料和合规决策。
焊接性则需按约定方法评价润湿与交付表面状态。试验记录应带上镀层批次、储存条件、预处理、焊料、助焊剂和观察准则,避免把一块刚处理好的样件结果外推到全部库存。
装配过程会改变表面状态
搬运划伤、成形、探针接触以及压装都可能改变局部表面。验证样件应尽量走完拟采用的制造与装配路线,并保存同批次未装配对照。返工焊接、拆装或更换清洗工艺后,应判断原有验证是否仍覆盖新的状态。
- 标出焊接面、机械接触面及暴露镀锡区域
- 记录底镀层与表面层各自的成分和厚度
- 用对应的焊接性试验和锡须风险评审分别形成结论
要求供应商交付可以追溯的记录
首件资料可包含镀层结构图、检测方法、原始测量值、批次与日期、储存包装要求以及工艺变更通知约定。寿命长、间距小或故障后果严重的产品,应由可靠性团队决定进一步的试验和风险控制。这里没有对所有端子通用的镀层厚度或储存月数。
把本文用于项目评审
产品页用于确认结构类别;计算器仅用于早期估算。实际验收应以图纸、工况和项目测试为准。