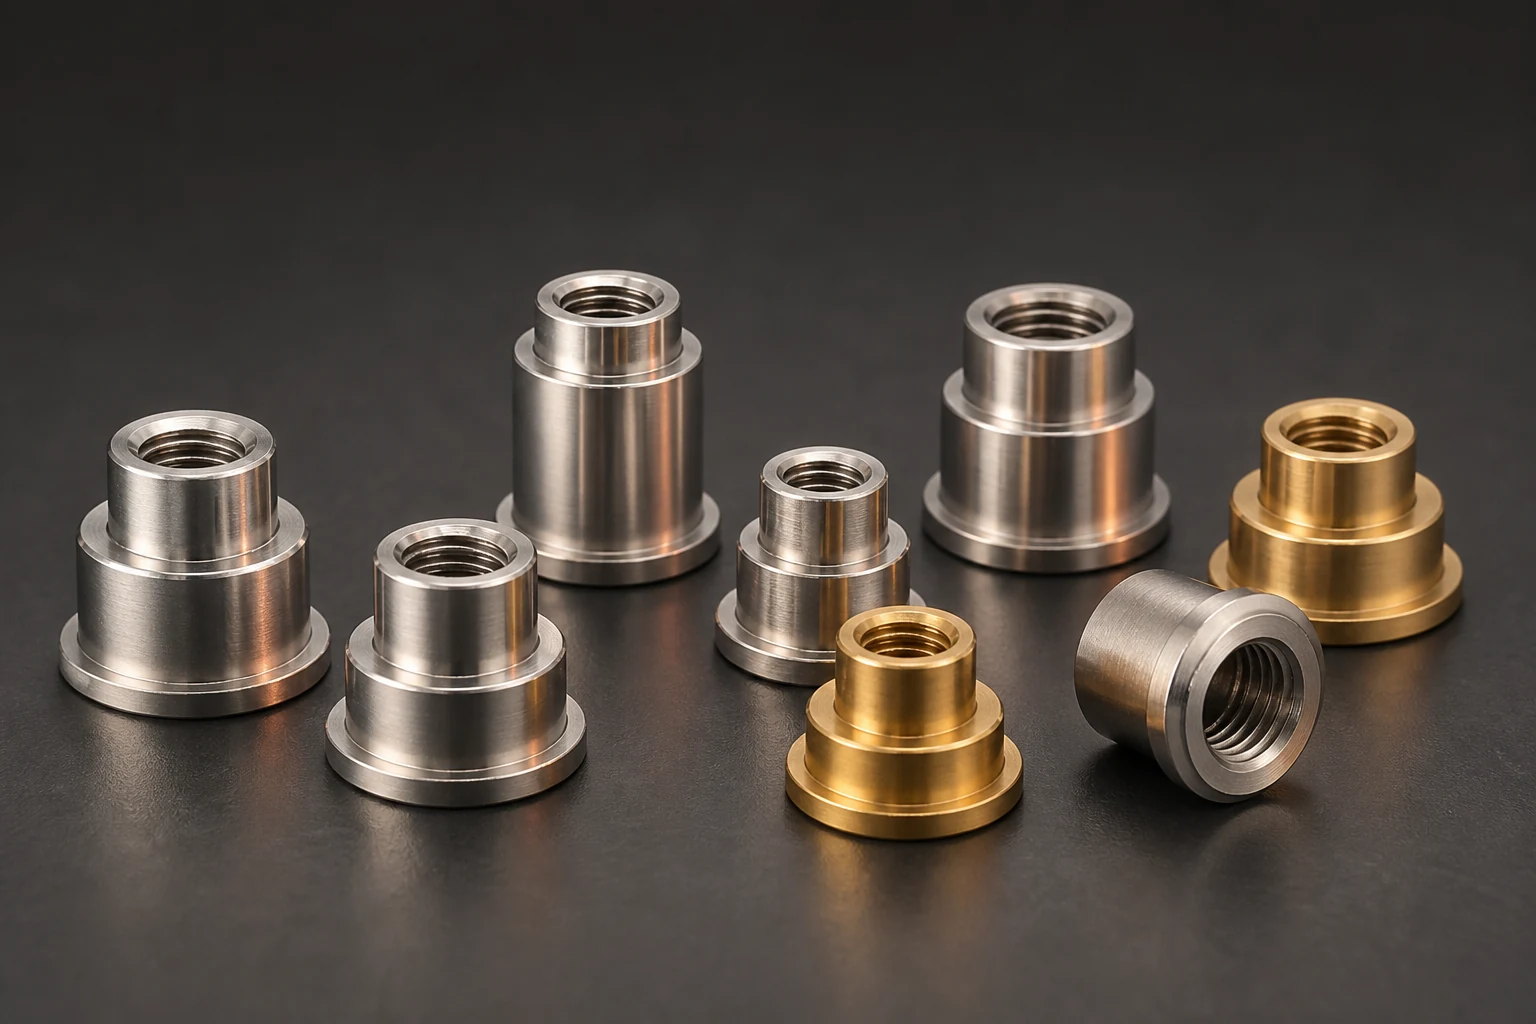
SMT 螺母与螺柱的螺纹验收,应使用与图纸制式、公差等级和交付状态匹配的量规。普通螺钉试拧只能帮助检查装配,不能替代通止规。来料与焊后检查还要分别记录,避免将回流后的污染、孔底碰撞或焊点受力误判为同一类螺纹问题。
把螺纹和量规身份写清楚
ISO 1502 涉及通用公制螺纹量规及检验。OSG 说明量规需对应图纸精度,并区分现行和旧制标识。建议委托单写明直径、螺距、公差等级、标准及镀后交付状态,检验记录保存量规编号与校准状态。
若图纸采用其他螺纹体系,按其适用量规和判定规则检查,不能把一套止规旋入规则复制到全部制式。只有 M 字样或一颗配套螺钉,仍不足以确认完整验收要求。更换规格时复核程序,避免沿用上一批设置。
分开检查螺纹、内径与有效深度
OSG 的使用说明要求手动检验时避免过度用力,也区分螺纹限界量规与内径用光滑塞规。建议按批准程序记录通端和止端结果;受阻时先检查清洁、对正与量规状态,不用扳手强行旋入修整零件。
盲孔还要按图纸确认有效螺纹长度及孔底空间,不能仅因通规某段进入就认定目标螺钉不会触底。短螺纹的检验可达性和判定方式由检验方确认。内径、长度与装配干涉分别保留结果,不用单个通端结果覆盖全部项目。
给焊后复检安排独立条件
建议在验证计划中分别记录来料、回流后和必要的返修后状态,保存锡膏、回流及清洁版本。复检前观察孔口与内部是否有残留,由装配方确认适用清洁方式。若需定位变化,用可追溯样件对照,不从焊后受阻直接判断来料不合格。
板上检验应有经评审的支撑和操作方式,避免让焊点承担未经批准的拧转载荷。通止规检查不能证明焊盘抗剥离、螺柱抗扭或允许锁付扭矩;这些项目仍需按实际装配验证。异常件先隔离,不用量规代替返工工具。
- 量规对应图纸制式和等级
- 内径与有效深度另行确认
- 来料及焊后记录分开
常见问题
螺钉能拧到底就能省略通止规吗?螺钉的公差及磨损不同,不能替代规定量规。
焊后通规合格就能确定锁付扭矩吗?还需确认螺纹、零件及板端连接的实际承载。
询价与板端装配资料
提交螺纹制式、公差、有效深度及镀层要求,提供焊盘、回流与锁付方案。约定量规规则、检验阶段、板上支撑和异常处理,分别划分供货螺纹验收与装配连接验证责任。
把本文用于项目评审
产品页用于确认结构类别;计算器仅用于早期估算。实际验收应以图纸、工况和项目测试为准。