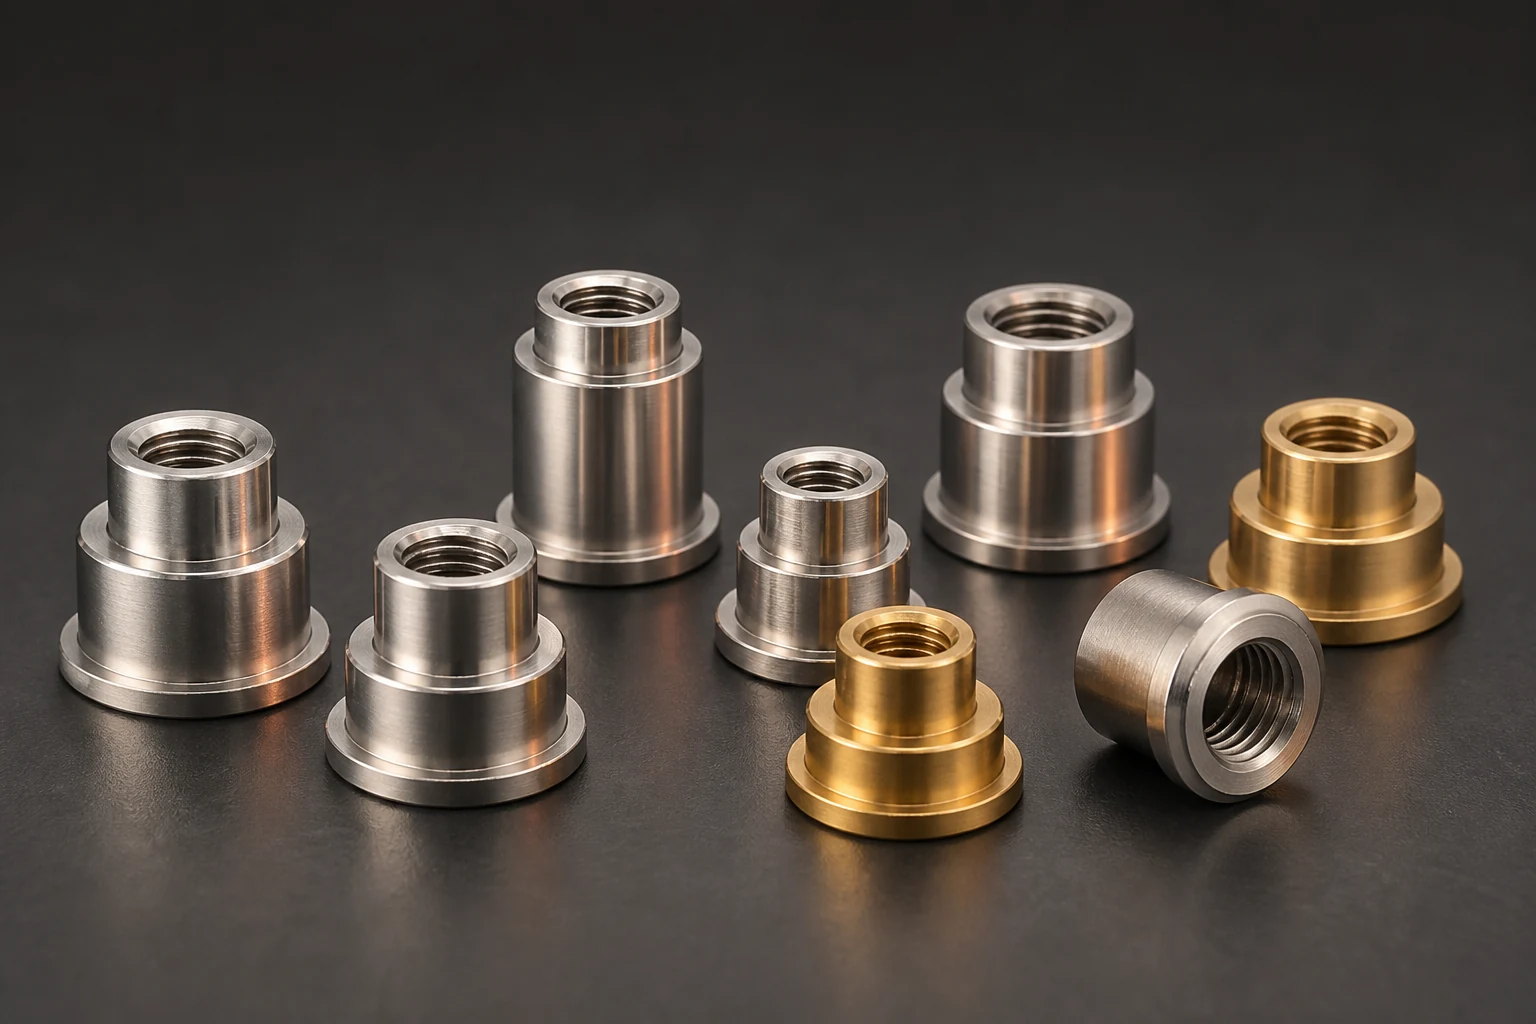
确认 SMT 五金编带,需要让零件在运输后保持可识别的姿态,并让指定供料器与吸嘴稳定取件。IEC 60286-3 给出了连续载带包装的相关范围;TI 的包装图和 3M 的载带资料进一步说明,料穴、方向与盖带必须放在一起评审。
先看吸嘴将接触哪一面
在零件图上标出吸取平面、重心、允许旋转角度和禁止碰触的螺纹或镀层区域。有通孔的螺母与封闭顶面的铜块,吸取条件并不相同。若需要专用吸嘴或临时吸取帽,应把它们纳入试样方案。
随后画出供料方向、驱动孔所在边和零件在料穴中的姿态。对于非对称端子,正反面及旋转方向必须用图表达,不能只用‘按标准出带’约定。
用零件公差决定料穴评审范围
包装图中的 A0、B0、K0 分别与零件宽度、长度和厚度的容纳空间有关,P1 表示相邻料穴中心节距,W 表示载带宽度。TI 的半导体包装图可以帮助统一符号,但其中的具体数值不能直接套用到金属五金。
料穴过紧可能卡料,空间过大则需检查旋转、倾斜和翻面。评审时把镀后尺寸、毛刺、零件重心及运输后的状态一起纳入,并要求确认载带与实际供料器的兼容性。
盖带剥离会影响取件姿态
3M 的资料把稳定剥离与减少零件倾斜、翻转列为贴装供料的重要因素。试跑应使用指定盖带和封合条件,记录剥离方式、速度以及零件是否被带起。某种盖带的技术数据只适用于其说明的材料组合和测试条件。
试产验收要包含运输后的整卷供料
建议用接近交付状态的包装样件完成运输或搬运评价,再在计划采用的供料器、吸嘴与速度下试跑。记录漏吸、翻转、卡料、识别失败和人工干预的数量,同时写清试跑总件数与持续时间。合格率必须有分母和判定口径。
- 图纸标注料穴尺寸、公差、节距、载带宽度及卷盘规格
- 锁定出带方向、零件姿态、引带尾带及每卷数量
- 验收记录包含试跑设备、参数、缺陷分类和批次追溯
把包装变更当作供料条件变更
更换载带材料、模具、盖带或封合参数时,应判断既有试跑记录是否覆盖新组合。采购文件可约定变更通知和重新确认条件,保留包装图与实际首卷样品的对应关系。
把本文用于项目评审
产品页用于确认结构类别;计算器仅用于早期估算。实际验收应以图纸、工况和项目测试为准。