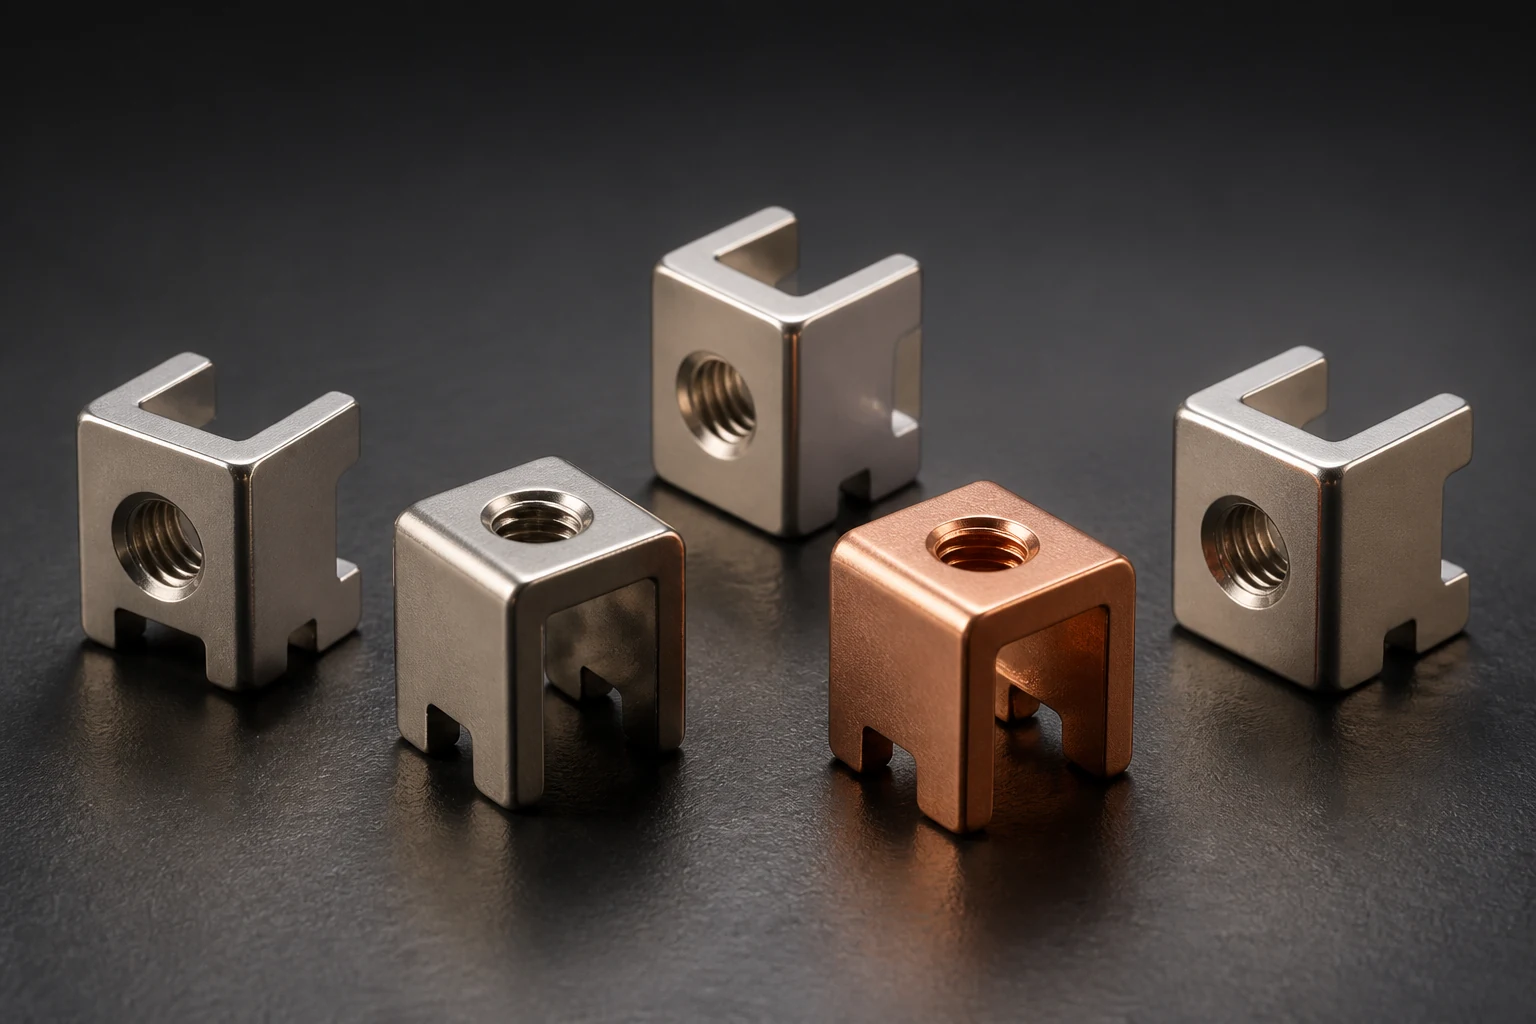
PCB 大电流焊接端子采用 THR 通孔回流焊,首先要确认端子适合该工艺,再把成品孔、针脚、板厚和锡膏体积一起评审。普通通孔端子不能仅因金属耐热就直接进入回流工序,贴片焊盘的开口方案也不能原样搬到通孔。
确认针脚与成品孔的公差组合
Phoenix Contact 的 THR 指南把针脚几何、孔径和板厚列为工艺窗口的重要条件。建议按具体端子图纸核对成品镀覆孔、针脚截面和位置公差,不能只用钻孔直径或标称针宽判断能否插装。
将装配方向、插入深度、吸取位置及支撑条件交给工艺评审。针脚能进入孔,只完成了装配检查;焊料是否进入所需区域还需验证。若端子包含塑料、镀层或其他附件,应同时确认其工艺适用资料。
把针脚伸出与实际锡量一起确认
该指南说明,板底针脚伸出会影响锡膏熔化与回流,印穿到板底的锡膏可能发生滴落。不要直接移用另一个板厚或另一种端子的推荐针长,应把针长、板厚公差和插装后状态放在同一张剖面图。
锡膏体积不等于熔化后焊料体积。建议用具体锡膏资料、孔内扣除针脚后的空间及所需焊脚评审锡量,并在试印后核对实际转移、插装挤出和板底附着。需要补充印刷区域时,应同时检查邻近焊盘、阻焊和桥连风险。
以样板温度与焊点结果冻结工艺
建议覆盖有代表性的板厚、铜分布、端子和印刷方案,在实际样板上确认温度曲线及焊接结果。炉子设定温度不能直接代表孔内和端子焊接位置的温度,也不能证明较重端子的焊点充分形成。
按约定标准和客户要求检查润湿、孔内填充、焊脚及桥连,必要时评审切片或其他确认方法。没有统一的回流曲线或适合所有端子的填充判据。变更锡膏、板厚、针长或设备条件后,评审原工艺窗口是否仍成立。
- 确认端子 THR 适用性与成品孔公差
- 核对针脚伸出、印刷转移和有效锡量
- 用样板温度及焊点检查验证工艺窗口
常见问题
THR 就是压接端子工艺吗?这里指针脚入膏后回流焊接,不能与免焊压接混用。
孔径放大就能解决锡量不足吗?孔内空间和插装条件都会改变,应重新评审印刷和焊接结果。
询价时提供通孔回流焊输入
提供端子图、成品孔与板厚公差、铜分布、锡膏资料、印刷方案和回流设备。说明已有温度曲线与焊点验收要求,先确认样板验证和包装取放条件,再判断该端子能否进入现有量产流程。
把本文用于项目评审
产品页用于确认结构类别;计算器仅用于早期估算。实际验收应以图纸、工况和项目测试为准。