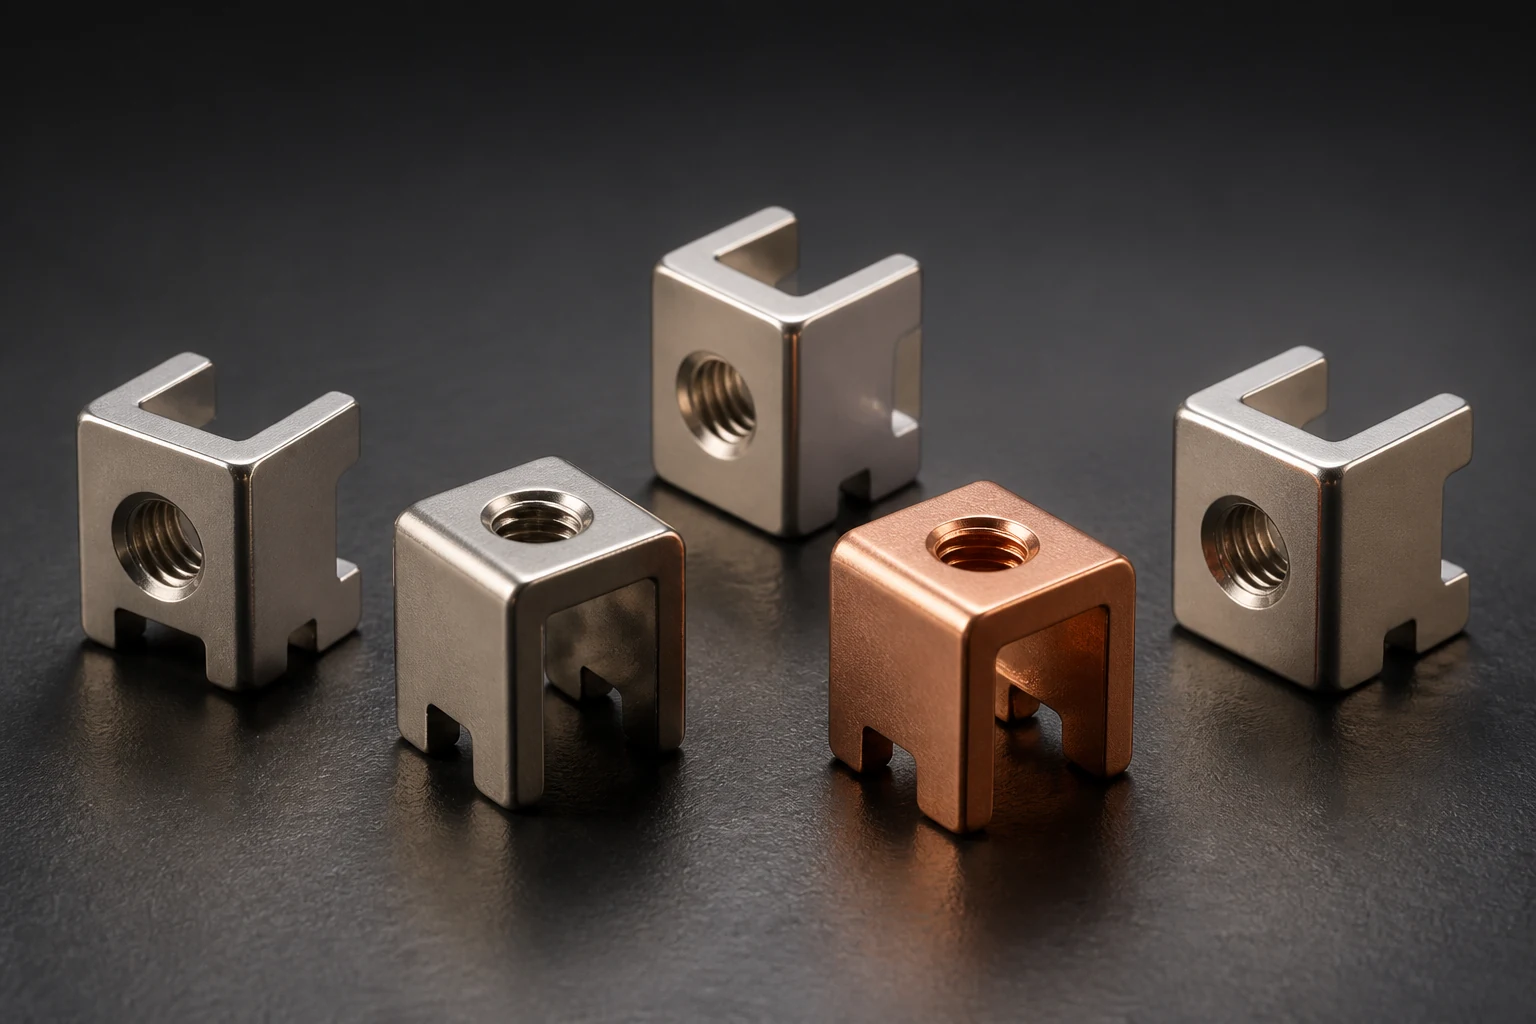
PCB 大电流通孔端子采用选择性焊接,应在布局冻结前确认喷嘴和夹具能到达焊接位置。孔能插入针脚,不代表喷嘴能安全接近。把端子、周边 SMT 器件和设备空间放在同一装配模型里,再用样板确认过程窗口。
留空间时看完整喷嘴与运动路径
Ersa 的喷嘴指南把密集通孔布局、可达性及脱离焊料时的行为列为工艺重点。它也区分可润湿与不可润湿喷嘴,并讨论几何和能量输入。喷嘴孔径只是一个参数,不能单独决定布局禁区。
建议向装配方索取实际喷嘴外形和夹具模型,在板底图中标出焊盘、针脚伸出、邻近 SMT 器件与支撑件。逐段检查接近、焊接、退出与移动路径。安全间距按设备和工艺确认,不在所有端子图纸上写同一个经验值。
可达性通过后再确认热输入
建议固定板厚、孔铜、连接铜层、端子截面及周边敏感器件,再由工艺方评审预热和局部焊接条件。大铜区的设计不能只为焊接改动,还需保留电气和温升要求。是否使用热隔离结构应由电气与制造共同决定。
用代表性样板记录实际测温位置和过程数据,检查填充、润湿、桥连与热损伤。焊接温度、时间及填充判据应有零件和产品依据,不能因为外观亮就延长加热,也不能从喷嘴尺寸推算统一工艺参数。
把喷嘴状态与返修纳入验证
Ersa 的指南同时涉及喷嘴氧化、磨损与维护。建议首件确认喷嘴型号和状态,保留程序、夹具及焊料体系的版本。换喷嘴或更改板底器件后,重新核对可达区域和样板结果,避免程序可运行却碰到新零件。
对异常焊点约定检查和返修方案,记录再加热与复检。不能靠强行插拔端子验证焊点牢固,也不能在带电板上处理缺陷。选择性焊接与通孔回流焊分别确认适用性,不将一种工艺的验证直接转用到另一种。
- 核对喷嘴外形、夹具和全过程路径
- 用代表性样板确认热输入与焊点
- 冻结维护状态、版本和返修规则
常见问题
喷嘴直径小就能焊任何密集端子吗?还需检查外形、路径、润湿与热输入。
通孔回流焊验证能覆盖选择性焊接吗?不能直接转用,两种过程应分别评审。
询价时提供选择性焊接布局
提供板底装配图、端子及针脚尺寸、铜层、周边器件、喷嘴和夹具信息。明确过程阶段、焊点判据及返修要求,先完成设备可达性与样板评审,再冻结端子和 PCB 布局。
把本文用于项目评审
产品页用于确认结构类别;计算器仅用于早期估算。实际验收应以图纸、工况和项目测试为准。