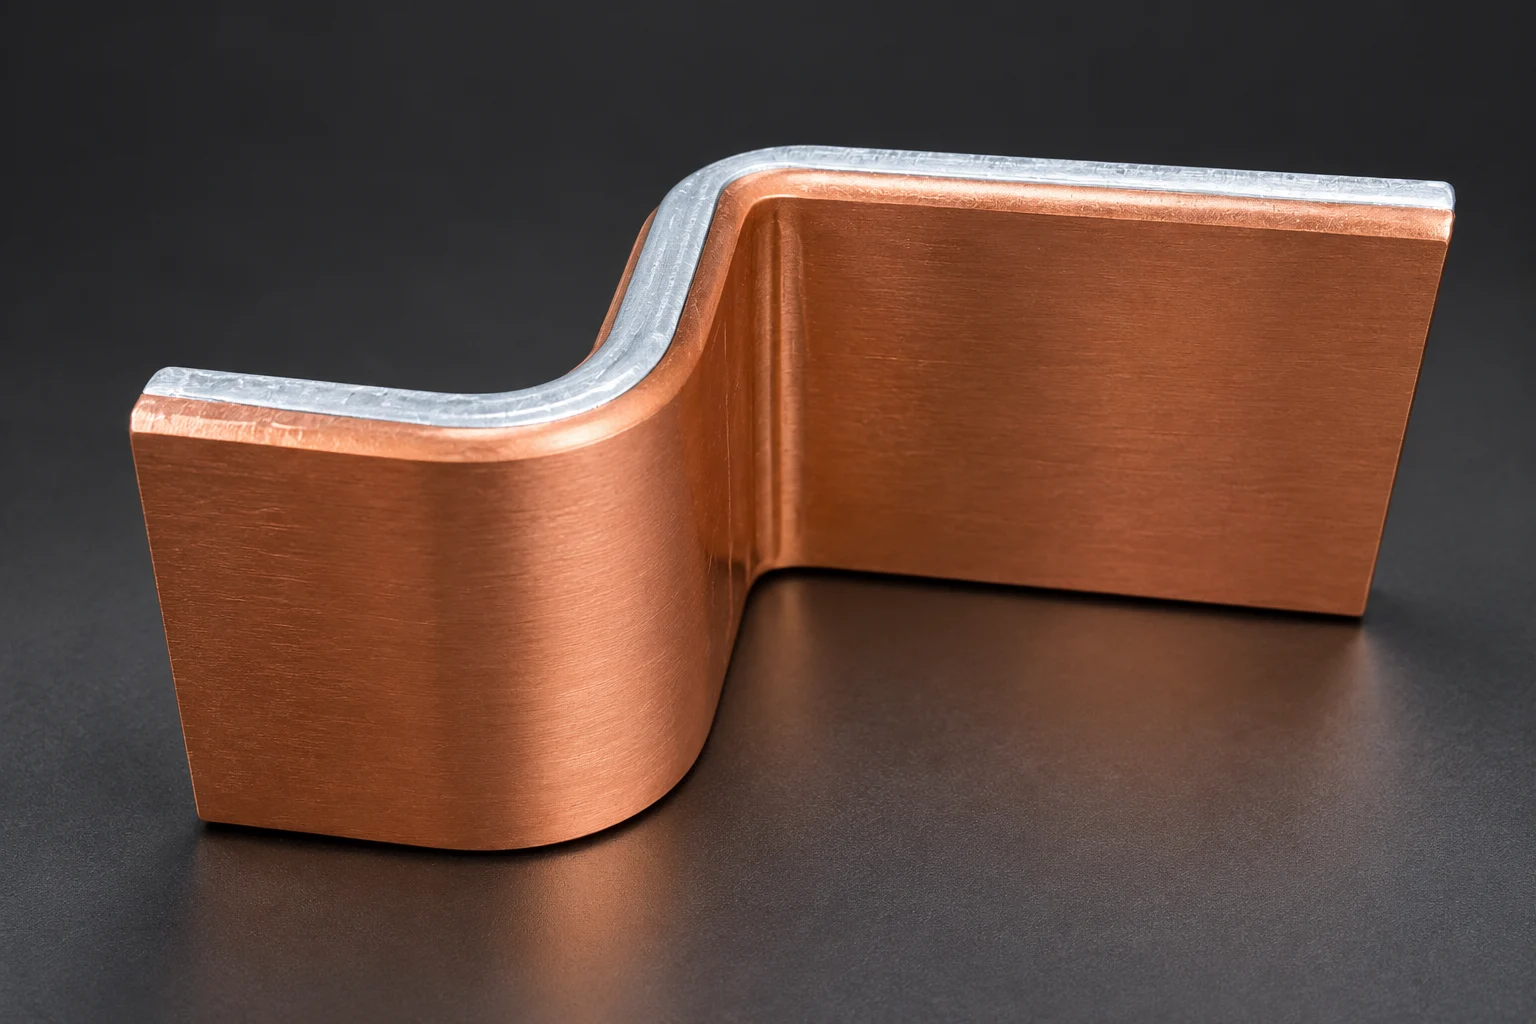
审核旋转摩擦焊铜铝过渡端子时,要把材料组合和接头结构对应到已批准的工艺,再核对该批实际记录。焊接方法的名称不能证明零件符合电气或机械要求。此处讨论旋转摩擦焊接头,不用于证明连续铜铝复合板排的制造资格。
确认加工方法和接头是否在评审范围内
ISO 15620 的公开范围包括旋转摩擦焊的工艺规程、工艺批准、质量和人员要求。KUKA 的过程说明介绍了相对旋转、轴向加压以及停止旋转后的顶锻与保压,并列出铜与铝的材料组合。方法可用于异种材料,不代表任意牌号与结构都已验证。
建议先确认两侧牌号与材料状态、接头尺寸、夹持条件,以及焊后加工顺序。要求焊接责任方说明规程适用的组合和形状,标出与拟采购端子的差异。搅拌摩擦焊与旋转摩擦焊应分别审查,不共用一个未经核对的方法标签。
工艺规程应能对应到批准样件
建议核对规程版本、设备与夹具、端面准备、旋转与加载程序及过程记录。具体转速、力、时间和缩短量由焊接责任方按结构确定,不能把设备厂的一组展示参数当作所有铜铝端子的加工条件。
请责任方解释批准样件与生产件的对应关系,约定尺寸、界面检查和必要的机械试验。电气用途还需单独确定电阻及温升要求,机械合格不能直接证明载流能力。仅阅读标准公开摘要,不足以逐条确认标准符合性,合同引用及验收条款要由相关责任方明确。
把过程异常与后续加工留在同一条追溯记录里
建议按批次关联材料、规程版本、设备记录、操作人员和检验样件。明确飞边处理、机加工及表面处理的顺序,检查最终尺寸与接头位置。变更牌号、接头形状、夹具或程序后,审查原批准范围是否仍覆盖生产件。
对中断、参数超出批准范围或检验异常的零件,保留原记录并按约定隔离与评审。返修或再次焊接需有单独依据,不删除异常曲线后重新记作首次合格。采购验收应说明抽样、记录保留和放行责任,不用外观整齐或设备品牌代替质量证据。
- 核对材料和接头的批准范围
- 让规程版本对应批准样件与检验
- 关联批次、过程异常及后续加工
常见问题
有旋转摩擦焊设备就能交付任何铜铝端子吗?需要具体材料、几何和工艺的资格证据。
该接头报告能证明铜铝复合长母排吗?接头与连续复合材料的制造和检验范围不同,不能直接转用。
询价时先明确过渡件形状与验收责任
提供两侧材料、端子图、界面位置、连接方式及电气工况。约定焊接方法、工艺批准、试验和追溯资料的要求,区分毛坯、加工件与最终装配的供货责任。对尚未验证的组合先评审样件与证据,不提前承诺工艺资格。
把本文用于项目评审
产品页用于确认结构类别;计算器仅用于早期估算。实际验收应以图纸、工况和项目测试为准。